SAPのPPで、日々の製造業務を回す中心にあるのが「製造指図」だ。
本記事では、製造指図が登録されてから決済されるまでの一連の「製造指図の一生」を、システムステータス(指図ステータス)と現場の製造プロセスと対応させながら解説する。
必要なマスタデータ、登録・発行・作業完了確認・決済の各ステップで何が起きるのか、SAP製造指図の得意・不得意、そしてすぐに使えるT-CODEとFioriアプリの一覧までをまとめた。
さらに、PPの要件定義で勘所となるをTipsも入れておいたので、PP初心者や若手コンサルの学習用として、手元に置いて使ってほしい。
SAPの製造指図とは? まずは目的とできることをざっくり理解
製造指図は「何を・いくつ・いつ・どうやって作るか」の指示書
SAPの製造指図(Production Order)は、一言でいえば
「この品目を、この数量だけ、この期間に、この手順で作れ」
という製造の指示書だ。料理にたとえるなら、食材(BOM)とレシピ(作業手順)に、「今日の夕食、4人分、18時までに」という具体的な注文を掛け合わせたものが製造指図である。
製造指図を登録すると、品目マスタ・BOM・作業区・作業手順といったマスタデータが展開され、指図の中に「構成品(使う部品)」と「作業(工程)」が具体的な数量と日付つきでコピーされる。
指図はマスタデータを「参照」するのではなく、「コピー」する。このため、指図登録後にBOMを変更しても作成済みの指図には反映されない。その代わり、指図ごとに構成品や作業を個別に変更できる。
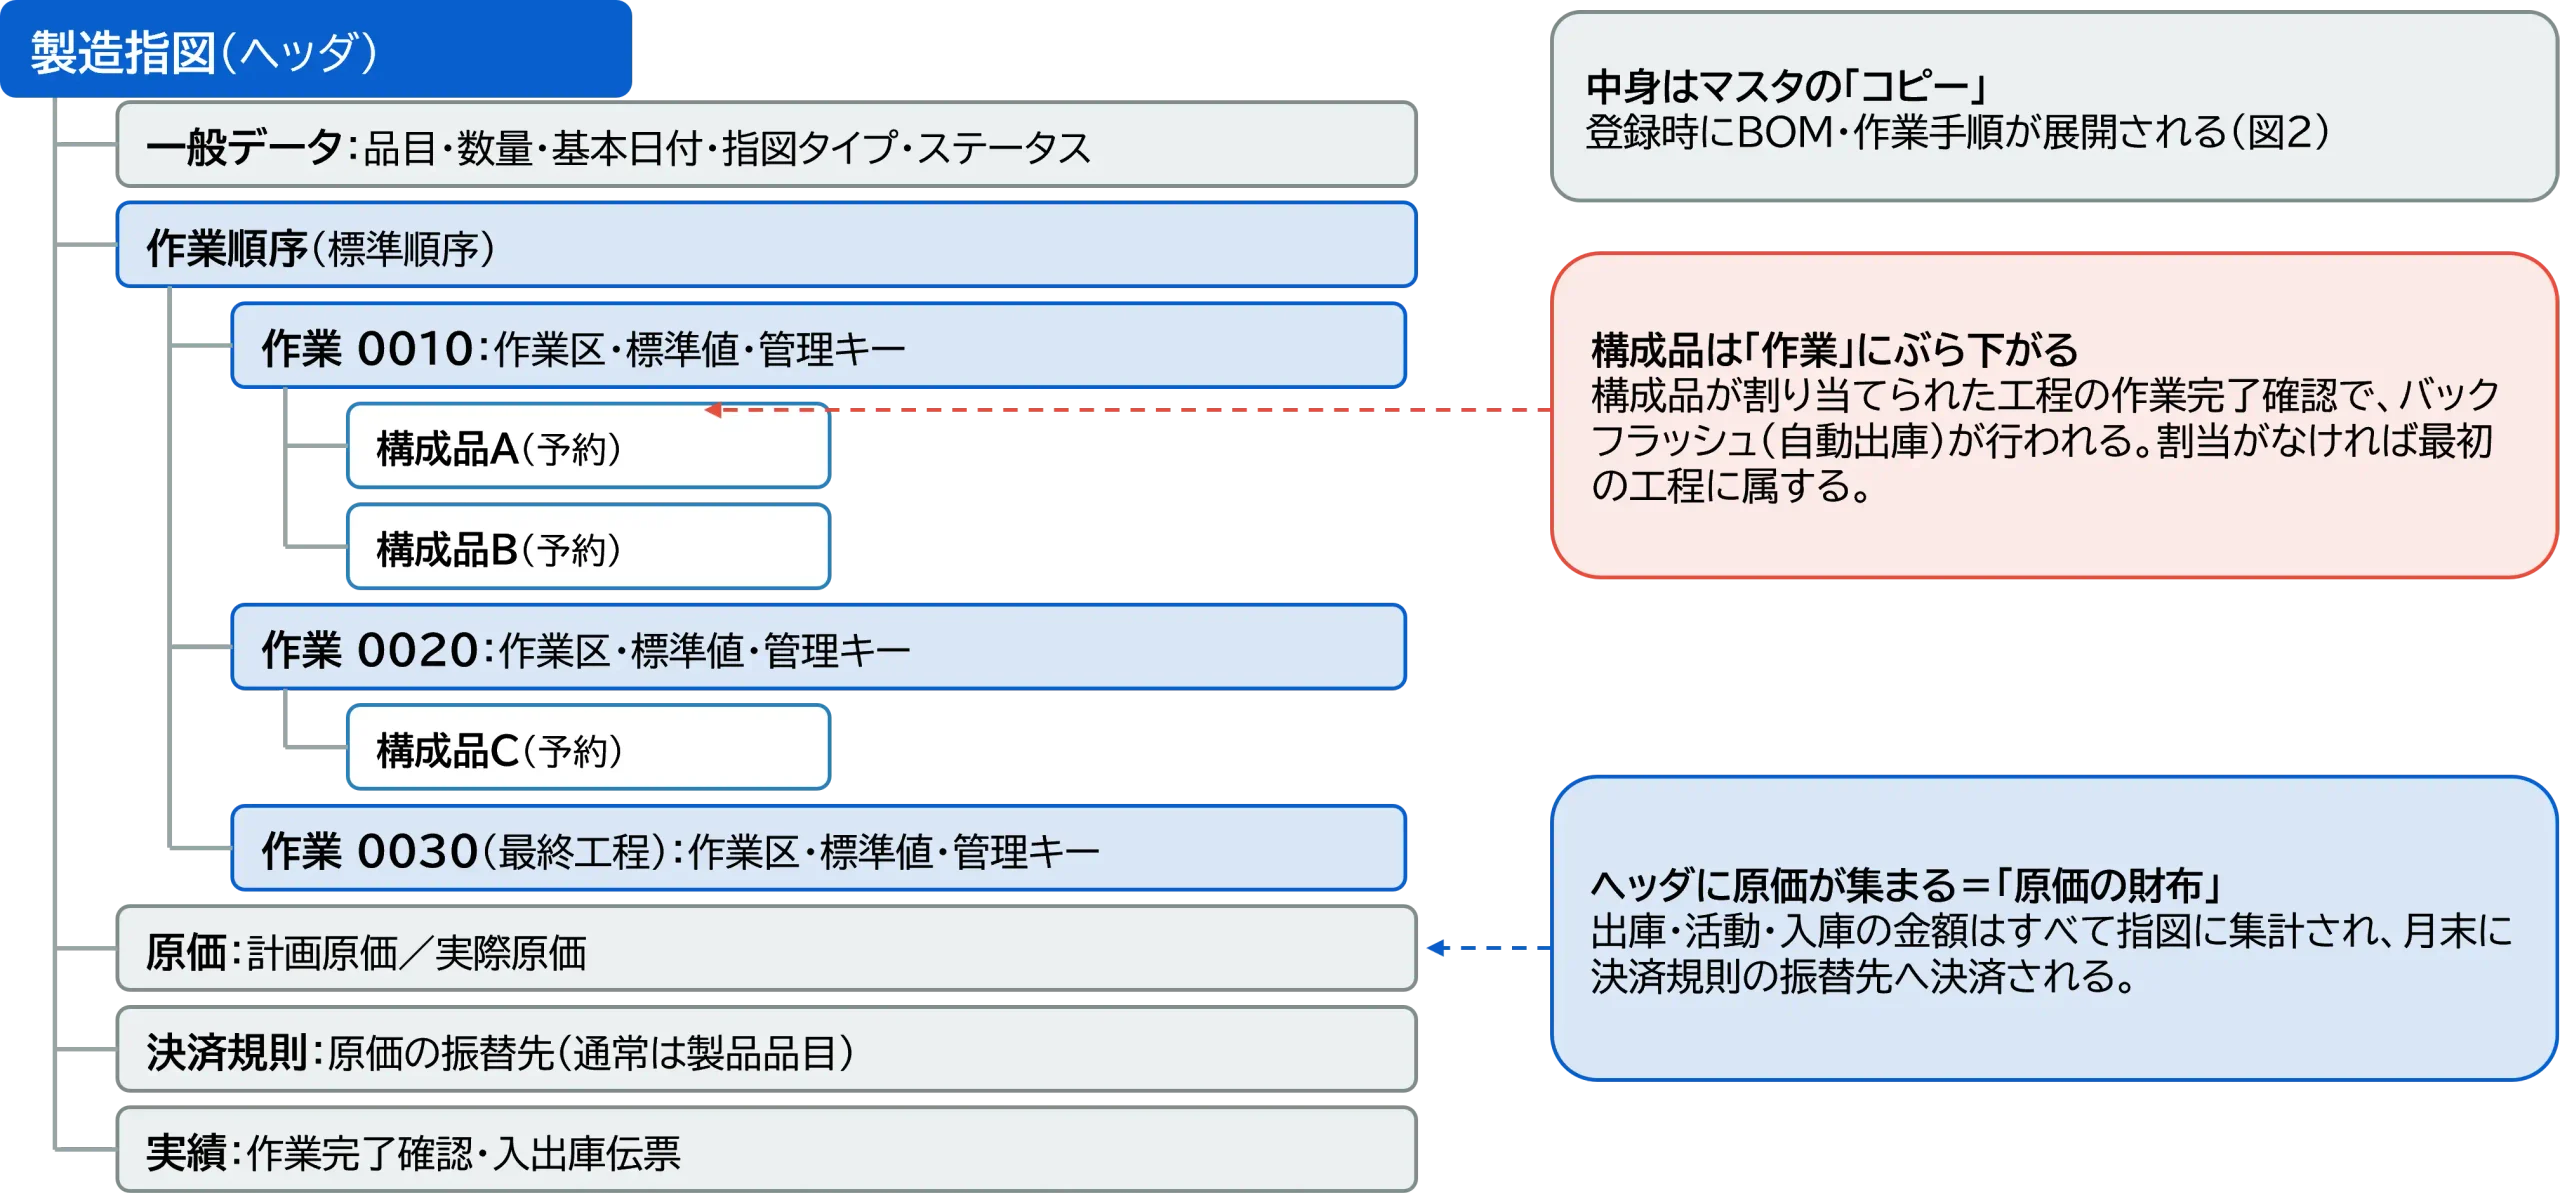
製造指図が担う3つの役割(製造の指示・資材と能力の手配・原価の集計)
SAPの製造指図は、次の3つの役割を同時に担っている。
- 1. 製造の指示
-
何を・いくつ・いつ作るかを現場に伝える。指図書や作業票、ピッキングリストとして印刷・配布される。
- 2. 資材と能力の手配
-
構成品目に対して「入出庫予定(引当て)」を、作業区に対して「能力所要量」を作る。
MRPや在庫管理、能力計画はこれを見て動く。 - 3. 原価の集計
-
指図はCOの原価収集オブジェクトでもある。部品の出庫、作業実績(活動)、製品の入庫がすべて金額として指図に集まり、最後に決済される。
SAPらしいのが3つ目だ。PPから見れば製造指図は「製造の指示書」だが、FI/COから見れば「原価の器」である。
この二面性があるため、実プロジェクトでは、PPコンサルとCOコンサルの会話が増えることになる。
計画手配から製造指図へ(MRPとのつながり)
製造指図は、多くの場合いきなり作られるわけではない。
需要(受注や計画独立所要量)をもとにMRPが走り、まず「計画手配」(Planned Order)が作られる。
計画手配はあくまで「この日までにこれくらい作る必要がありそうだ」という計画上の提案であり、MRPが再実行されるたびに削除・再作成される。いわば“仮押さえ”だ。
計画担当者がこの仮押さえを確定させ、「よし、これで作る」と判断した時点で、計画手配を製造指図に変換する。
計画手配はMRPの再実行によって消されることがあるが、製造指図に変換されると消されない。
製造指図は“確定した製造の指示”なのである。
SAP製造指図に必要なマスタデータ
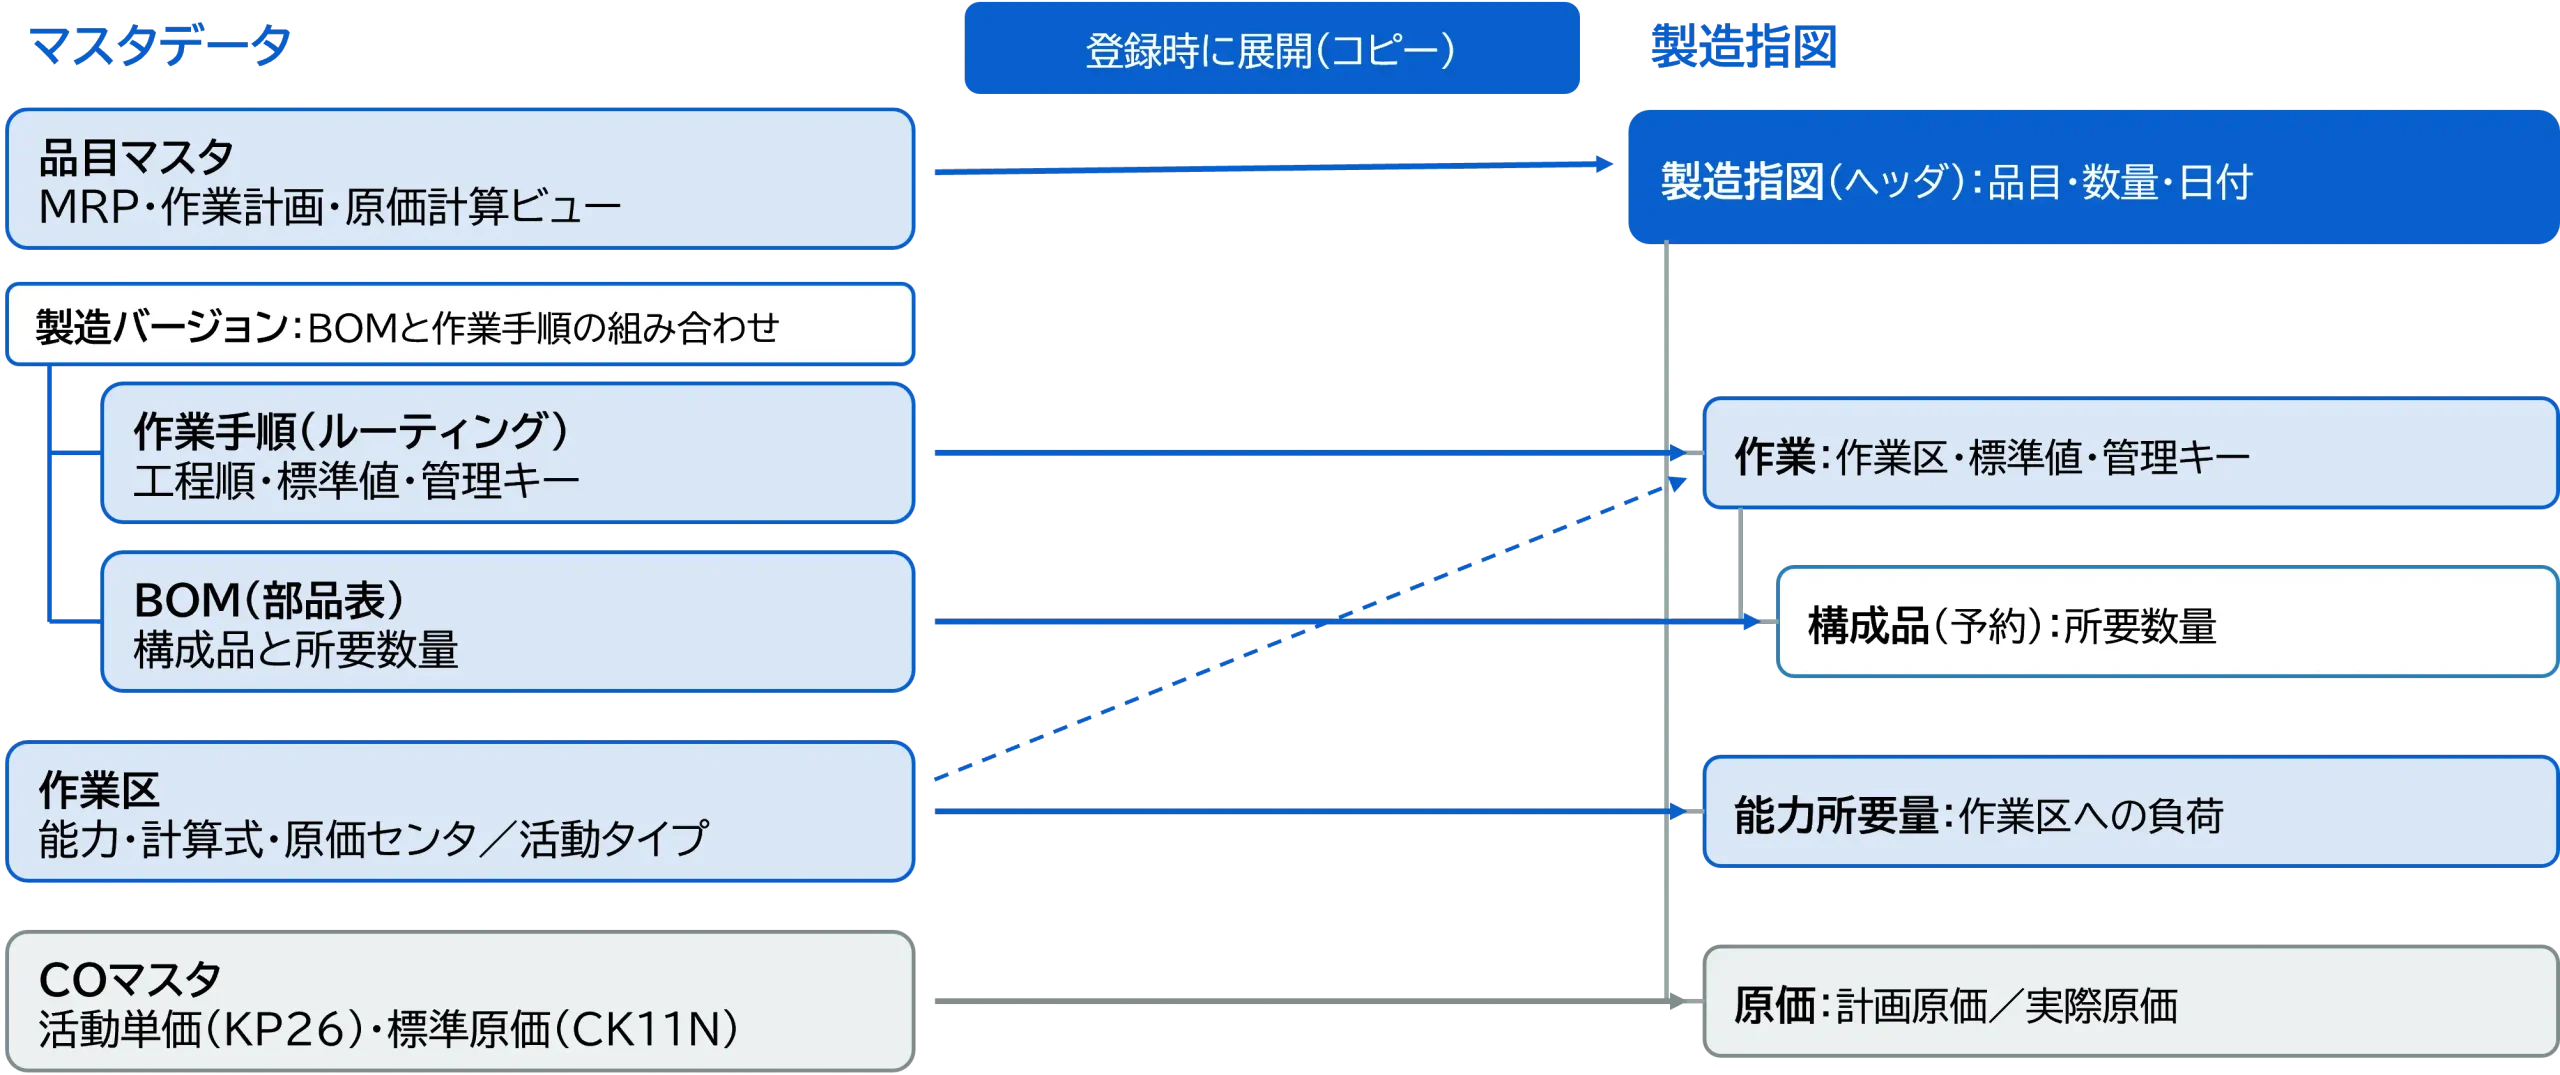
製造指図は登録時にマスタデータを展開して中身を組み立てるため、マスタの品質がそのまま指図の品質になる。
最低限押さえておくべきマスタは次の5つだ(括弧内はT-CODE)。
品目マスタ(MM01/MM02)
製品・半製品・部品のすべての基本情報を持つマスタである。中でも製造指図に関係が深い「ビュー」は以下である。
| 品目マスタビュー | 主な設定内容 |
|---|---|
| MRP1 | MRPタイプ、発注点、計画タイムフェンス、計画サイクル、MRP管理者、ロットまとめ方式、最小/最大/固定ロットサイズ、組立不良、丸め数量、MRPエリア |
| MRP2 | 調達タイプ、特殊調達、ロット入力、バックフラッシュ区分、外部調達保管場所、連産品、バルク品目 内製日数、予定納入日数、入庫処理日数、計画カレンダ、日程計画余裕キー 安全在庫 |
| MRP3 | 計画基幹区分、計画方針グループ、消費モード、逆/順消費期間方針、利用可能在庫確認 |
| MRP4 | 個別/一括所要量区分、構成品目不良率、BOM展開、製造バージョン、打切品目(フォローアップ品目)、繰返生産プロファイル |
| 作業計画 | 製造計画プロファイル、ロット管理、不足・過剰の納入許容範囲率、内部生産日数 |
| 原価計算1 | 数量構成データ(原価計算ロットサイズ) |
| 原価計算2 | 評価データ(標準原価) |
品目の製造指図を登録するには、MRP2ビューに「調達タイプ=E(内製)」を設定する。
この値がF(外部調達)になっていると、MRPは計画手配ではなく購買依頼を作成してしまうので要注意。
BOM(CS01/CS02)
製品を1単位(または基本数量)作るために、どの構成品がいくつ必要かを定義する。製造指図の「構成品一覧」と、その「引当て(予約)」の元になるマスタだ。
用途(製造用・設計用など)や有効開始日を持つため、どのBOMが選ばれるかは後述の製造バージョンとあわせて理解しておく必要がある。

作業区(CR01/CR02)
作業を行う場所・設備・人のグループを表す。
作業区には稼働時間などの「能力」、標準値から作業時間を計算する「計算式」、そして原価センタと「活動タイプ」が紐づく。
作業完了確認で入力した時間が原価として計上されるのは、この作業区と活動タイプのつながりがあるからだ。
作業手順(ルーティング:CA01/CA02)
製品を作るための工程の順番と、各工程の作業区、標準値(段取時間・機械時間・作業時間など)、管理キーを定義する。
管理キーは「日程計画するか」「能力所要量を作るか」「完了確認が必須か」「自動入庫するか」「工程外注か」などを決める重要なパラメータで、製造指図の振る舞いの多くはここで決まる。
管理キーで決まる代表的な機能は以下の通りだ。
- 日程計画:その工程を日程計画の対象にするか
- 能力所要量の決定:作業区に能力所要量(負荷)を計上するか
- 原価計算:その工程の活動を、計画原価・実際原価の計算に含めるか
- 完了確認:完了確認を必須にするか、任意にするか、不可にするか。マイルストーン完了確認にするかもここで決まる
- 外注加工:社内で作業するか、外注加工(購買依頼を作成)にするか、どちらも可にするか
- 自動入庫:その工程の完了確認と同時に、製品を自動で入庫するか(通常は最終工程に1つだけ設定)
- 印刷:作業票や完了確認票などの帳票を、その工程について印刷するか
- 検査特性:QMの検査特性の割当を必須にするか(工程内検査を使う場合)
実務でよく使い分けるのは、日程計画、能力所要量、原価計算、完了確認、外注加工、自動入庫の6つだ。
標準の管理キーとしては、社内作業用のPP01と外注加工用のPP02がよく使われる。
また、構成品割当でBOMの構成品を「作業」(工程)に割り当てておくと、その部品がどの工程で使われるかが決まる。
構成品割当ではバックフラッシュ区分も設定でき、品目マスタのバックフラッシュ設定よりも優先される。
バックフラッシュ区分を設定可能なマスタは、品目マスタ、BOM、そしてこの作業手順である(採用される順序はこの逆順)。複数のマスタにバックフラッシュ区分を設定した場合、どのマスタの設定によってバックフラッシュが制御されているかの把握が難しくなる。このため、バックフラッシュ区分を設定するマスタは、あらかじめ決めておく運用がよい。多くの場合、バックフラッシュの有無は品目によって決まるため、品目マスタに設定する運用が多い。
製造バージョン(C223)
「この品目は、このBOMとこの作業手順の組み合わせで作る」という組み合わせ指定を、有効期間やロットサイズ範囲とともに定義するマスタである。
S/4HANAでは製造バージョンは実質的に必須となっており、BOMと作業手順を正しく登録していても、製造バージョンが登録されていなければMRPを走らせても展開されない。S/4HANA移行案件では追加となるマスタなので注意したい。
なお、マスタ名称に「バージョン」とあるため、初心者はBOMと紐付けてバージョン/リビジョン管理を思い浮かべやすいが、そのような「版管理」を行う機能ではない。「BOMと作業手順の組み合わせに、バージョン名を付けておく」と覚えておくとよいだろう。
SAP製造指図のライフサイクルと指図ステータス
製造現場のプロセスと指図ステータスの対応表
製造指図の一生は、指図に表示される4文字の「システムステータス」(指図ステータス)で表現される。
ステータスは暗記するより、工場で起きていることと結びつけて覚える方が、覚えやすいし、製造指図の本質を理解しやすい。
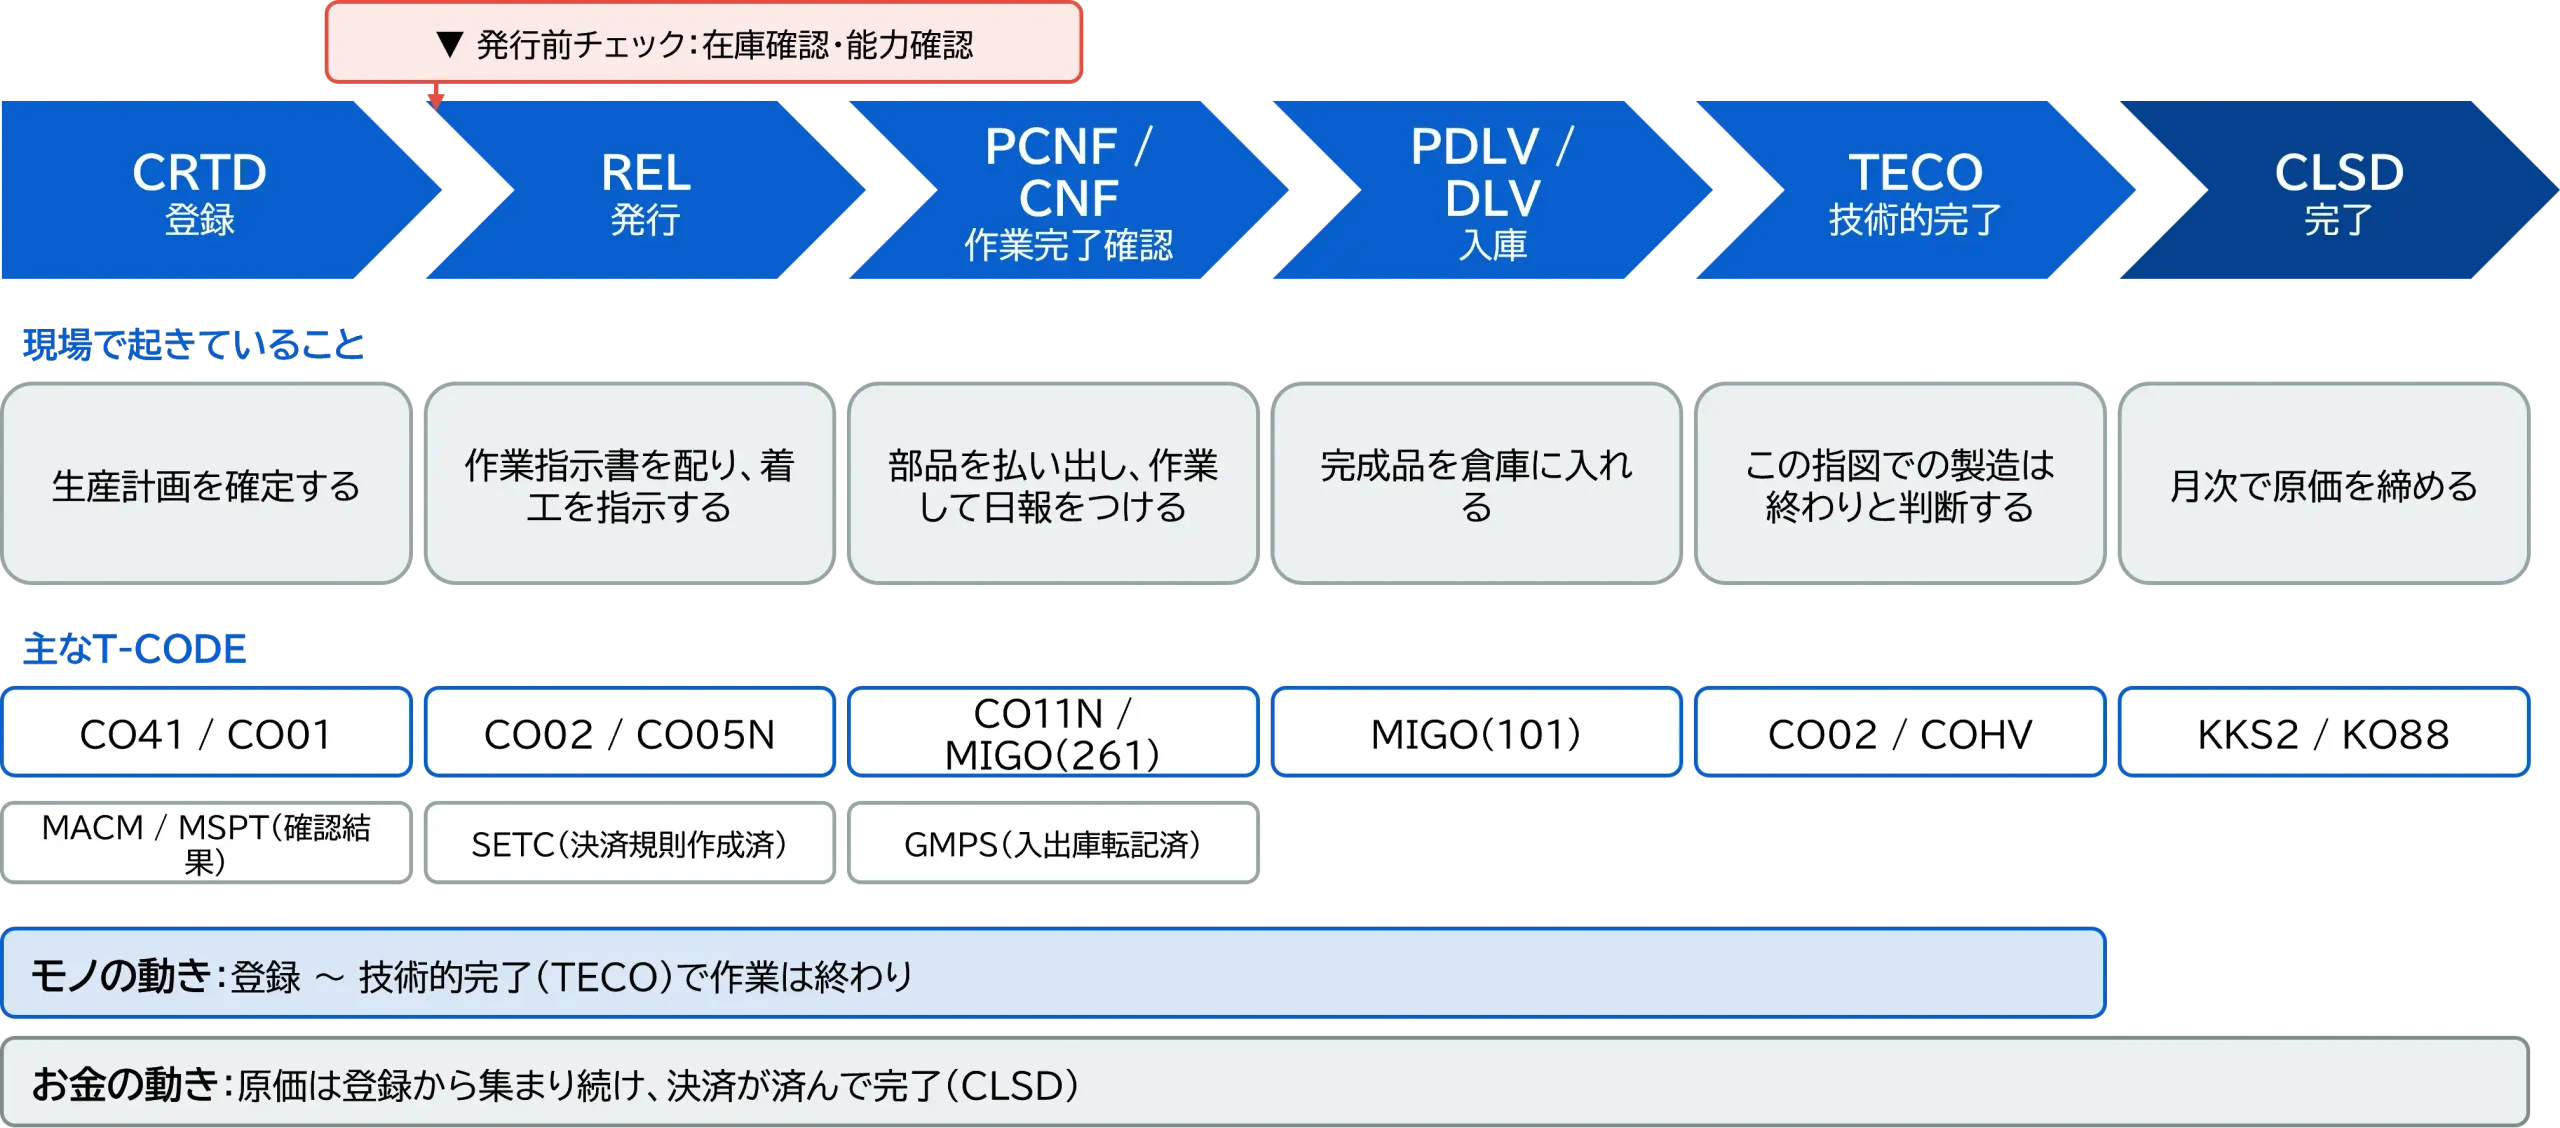
| 現場で起きていること | SAPでの操作 | ステータス | 意味 |
|---|---|---|---|
| 生産計画を確定する | 計画手配の変換・指図登録 | CRTD | 登録済(まだ現場に出していない) |
| 部品・設備・人が揃うか確認する | 利用可能在庫確認・能力確認 | MACM / MSPT | 資材確保済 / 欠品あり |
| 作業指示書を配り、着工を指示する | 発行・指図書印刷 | PREL / REL | 部分発行 / 発行済(実績を記録できる) |
| 倉庫から部品を払い出す | 構成品の出庫(261) | GMPS | 入出庫転記済 |
| 各工程で作業し、日報をつける | 作業完了確認 | PCNF / CNF | 部分確認 / 確認済 |
| 完成品を倉庫に入れる | 製品の入庫(101) | PDLV / DLV | 部分入庫 / 入庫済 |
| この指図での製造は終わりと判断する | 技術的完了 | TECO | モノの動きとしては終わり |
| 月次で原価を締める | 仕掛品計算・差異計算・決済 | CLSD(最終的に) | 完了(一切の転記が不可) |
在庫確認と能力確認は、厳密には「段階を表すステータス」ではなく、指図登録から発行までの間に行う「チェック工程」であり、その結果として「MSPT(欠品あり)」などが付く関係だ。
このほか、現場で起きること以外の原価計算関連のステータスとして、PRC(事前原価計算済)、SETC(決済規則作成済)なども自動で付与される。
製造指図の登録 ― S/4HANAでの作り方と中身
「自動で作る」と「手動で作る」の2通り
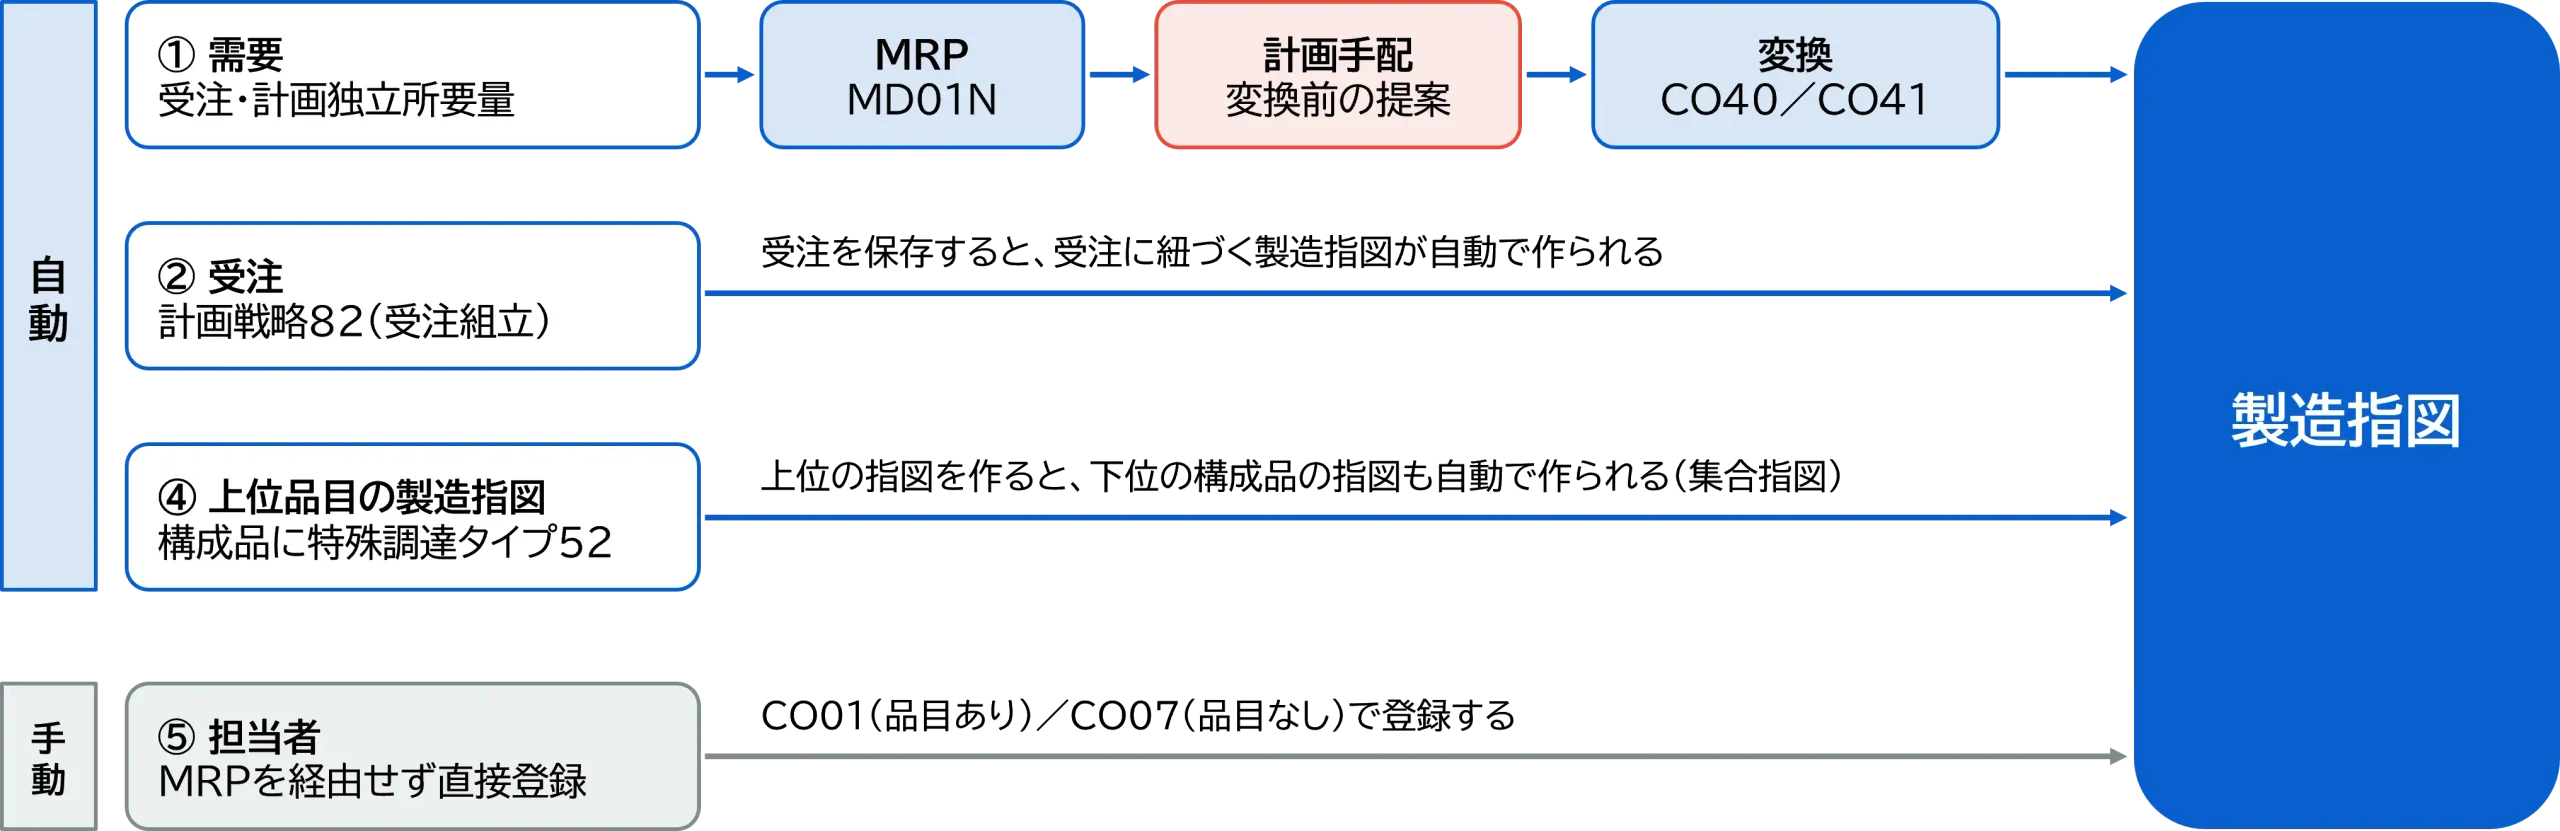
S/4HANAで製造指図を作る方法は、「自動で作る」または「手動で作る」の二通りがある。
自動で作る
自動で作られる経路は、最も一般的な「MRP+変換」と、計画手配を経由せずに製造指図が直接作られる3つのケースに分けられる。
- MRPから計画手配、そして製造指図へ
-
量産品の多くはこちらだ。受注や計画独立所要量をもとにMRP(MD01N、Fioriの「MRP実行のスケジュール」など)を実行すると、内製品に対して計画手配が自動で作られる。
ここで押さえておきたいのは、MRPが作るのは製造指図ではなく計画手配という点だ。
計画手配を製造指図に変換するには、次のいずれかで「変換」を行う。- 個別変換
-
CO40、またはMD04(在庫/所要量一覧)から計画手配を1件ずつ選んで変換する。
- 一括変換
-
CO41で、プラント・MRP管理者・解放期間などを指定し、まとめて変換する。
CO41は選択条件をバリアント保存できないため、バックグラウンドジョブとして定期実行したい場合は、後述のCOHVを使用する。
- 受注組立(計画方針グループ82)
-
品目マスタのMRP3ビューにある「計画方針グループ=82(製造指図による組立)」を設定すると、受注伝票を保存した時点でバックグラウンドで製造指図が作られる。
受注と製造指図が1対1で紐づくので、受注ごとに仕様が異なる個別受注生産に向いている。 - 集合指図(特殊調達タイプ52)
-
構成品の品目マスタ(MRP2ビュー)で「特殊調達タイプ=52(直接生産/一括指図)」を設定しておくと、上位品目の製造指図を作った時点で、下位の構成品の製造指図も自動で作られ、親子関係でつながった「集合指図」になる。
上位の指図自体は計画手配の変換で作られることもあるので、「下位の指図が計画手配を経由しない」ケースとも言える。この場合、構成品にも製造バージョンが必要である。
- 「かんばん」を空にして自動的に作る方法もあるが本記事では割愛する。
手動で作る:CO01(品目あり)/CO07(品目なし)
MRPを経由せず、担当者が直接、製造指図を登録する方法である。
CO01で品目・プラント・指図タイプ・数量・日付を指定すると、マスタが展開されて指図を手動登録できる。
手動で指図を登録する場面は、量産ではない場合だ。すなわち、試作・修理・緊急の追加製造・MRP対象外の品目など。
品目マスタやBOMなどマスタに誤りがあると製造指図は作成できないため、製造指図をテストする際も手動登録を行うことになる。
また、CO07を使えば品目を指定せずに指図を作ることもでき、品目を特定しない作業の記録に使われることがある。
どちらの方法でも鍵となるのが、PPパラメータの「指図タイプ」だ。標準のPP01(標準製造指図)などをもとに、「量産用」「試作用」「手直し用」のように業務ごとに分けることが多い。
採番範囲、決済プロファイル、在庫確認や発行の制御など、指図タイプごとに変えられるため、導入初期にしっかり設計しておきたい。
指図登録時に自動で決まるもの
製造指図を保存すると、裏側では次の処理が行われる。
- BOMの展開
-
BOMマスタから構成品がコピー、所要量計算され、各構成品の出庫予定(引当て)データが作られる。
- 作業手順の展開
-
工程・作業区・標準値(段取時間、機械時間など)がコピーされる。
- 日程計画
-
作業区の稼働時間や標準値から、各工程の開始・終了日時が計算される(後退日程計画/前進日程計画)。
- 能力所要量の計算
-
各作業区にどれだけ負荷がかかるかが計算される。
- 計画原価の計算
-
構成品目と数量、作業手順から、この指図の計画原価が計算される(PRCステータス)。
指図登録時の計画原価が、決済時に実際原価と比較される基準になる。
テストでは指図の「原価」タブも確認し、計画原価が正しく計算されていることを確認する。
指図発行前にやること: 構成品の利用可能在庫確認と能力確認
指図を現場に出す前に確認すべきことは二つ。
「部品は揃っているか」と「作る人・設備は空いているか」だ。
構成品の在庫チェック
各構成品の所要に対して、手持在庫や入庫予定でまかなえるかをチェックする機能に「利用可能在庫確認」がある。
この機能は指図の登録時や発行時に自動で走らせることができ、足りない部品があれば「MSPT(欠品)」ステータスが付く。欠品の一覧はCO24(不足品目情報システム)で確認できる。
能力のチェック
作業区の能力(稼働時間×台数・人数)に対して負荷が収まっているかを確認する機能である。
CM01などの能力負荷一覧で状況を把握し、必要に応じて能力平準化で日程を調整する。
構成品の欠品や能力不足のとき、指図は発行できるか?
欠品や製造設備に空きがないときに指図の発行を許可するかどうかは、カスタマイズ「利用可能在庫確認」の「確認管理」(OPJK)より、プラント・指図タイプ単位に「リリース品目」で設定できる。
製造現場には「部品が一部揃っていなくても作業は開始したい」という要件があるため、一律に「発行不可」としないケースも多い。一方、「欠品しているのだから製造着手させない」という要件の場合、指図発行を禁じるために発行不可とする。
このような、欠品時や能力不足の際の指図発行のカスタマイジングは、運用ルールと合わせて決める。
また、テストで「在庫があるのに欠品になる」というエラーが発生する場合は、確認対象(安全在庫や入庫予定を含むか)を決める利用可能在庫確認のチェックルールをまず疑う。
製造指図の発行(リリース)― 現場に「作ってよし」を出す
発行で何ができるようになるのか
製造指図を発行すると、ステータスがCRTDからRELに変わる。
発行前の指図は“未確定の製造計画”であり、部品の出庫も作業完了確認も製品の入庫も許可されない。発行して初めて実績を記録できるようになる。発行は現場に対する「着工許可」なのだ。
また、発行時には決済規則(集まった原価の振替先。通常は製品品目)が自動作成される(SETC)。ここでエラーが出たら、CO側の決済プロファイルなどを確認する。
自動発行と手動発行、指図書・ピッキングリストの印刷
発行はCO02で「発行」ボタンを押す手動発行が基本だが、日程計画プロファイルの設定で登録時に自動発行することもできる。現場の実態にあわせて、手動発行するか自動発行するかを決めればよい。
登録即着工の工場では自動発行、部品や能力を見極めて着工判断したい工場では手動発行やCO05Nによる一括発行が適している。
発行と同時に、あるいは発行後に、指図書・作業票・ピッキングリスト・完了確認票などの帳票を印刷して現場に配布する。
印刷はCO04Nで一括実行できる。S/4HANAでは新しいアウトプット管理も選べるので、どちらの方式で帳票を出すかは早めに決めておきたい。
S/4HANAの出力基盤
ここでいう新しいアウトプット管理とは、S/4HANAの共通の出力基盤(Output Management)のことである。
従来の製造指図の帳票(指図書や作業票など)は、帳票の種類ごとにカスタマイズで印刷プログラムとSAPscript/Smart Formsを割り当てて出力していた。これに対して新しい方式では、製造指図を対象として「どの帳票を、どのプリンタやメールに、どのフォームで出すか」をBRFplusのルール(Fioriの「Output Parameter Determination」)で決める。
フォームはAdobe Formsで作り、PDFへの変換はADS(Adobe Document Services)が担う。フォームのレイアウトは、Fioriの「Maintain Form Templates」でダウンロードし、Adobe LiveCycle Designerで編集できる。出力の履歴も指図ごとに出力明細として残るため、「いつ、誰に、何を出したか」を追いやすい。
注意したいのは、新方式を選ぶとADSの環境構築が前提になること、そして従来の帳票プログラムやアドオン帳票をそのまま使えないことだ。既存の帳票資産が多いS/4HANA移行案件では従来方式のまま、新規導入やクラウド版では新方式、という判断になりやすい。
出力基盤はリリースやエディションによって異なるので、早い段階で確認しておきたい。
「紙」で現場を回している企業は少なくないため、指図書・ピッキングリスト・作業記録票(日報)など、どのような帳票が必要なのか、各張票のデザインはどうするのか、発行のタイミングは何時にするのかなど、要件定義で確認するようにする。
製造実績の記録―作業完了確認と出庫・入庫の仕組み
作業完了確認(CO11N/CO15)で実績を記録
製造現場で作業を行ったら、その実績をS/4HANAに記録する。これが「作業完了確認(Confirmation)」だ。
代表的なT-CODEは、作業(工程)単位で記録するCO11Nと、指図ヘッダ単位で一括記録するCO15である。
作業完了確認で記録する主な項目は次のとおり。
- 歩留数量・不良数量・手直し数量: 何個できて、何個ダメだったか
- 活動実績: 段取時間、機械時間、作業時間など
- 作業の開始・終了日時
- 部分確認か最終確認か: 最終確認にすると、その工程の残作業や能力所要量が消える
作業完了確認時、完成数量が計画数量と同じか、それを上回ったとき、ステータスは「CNF(完了)」となる。
完成数量が計画数量に達しない間は「PCNF(部分完了)」となる。
また、活動実績は、作業区に設定された活動タイプと単価が掛け算され、指図に原価として計上される。
作業完了確認は「日報」であると同時に「原価計上」でもあるのだ。
この原価計算の仕組み現場に伝えておかないと、マスタに設定済みの標準値のまま計上する運用になり、実際原価が計画原価と常に一致する“意味のない原価管理”になってしまう。
なお、完了確認を取り消したい場合はCO13で取消を行う。
完了確認を直接修正する機能はなく、「取消して再入力する」がSAPの流儀だ。
構成品の出庫と完成品の入庫
部品の出庫
部品の出庫には二つのやり方がある。
ひとつは倉庫から払い出すタイミングでMIGO(移動タイプ261)により出庫する個別出庫。
もうひとつが、作業完了確認と同時に計画数量分を自動で出庫するバックフラッシュだ。
ネジやワッシャーのような細かい部品、ライン脇に置いてある部品などはバックフラッシュ、高価な部品や管理が厳しい部品は個別出庫、という使い分けが一般的である。
バックフラッシュや自動入庫は、作業完了確認の裏で在庫転記を行うため、在庫不足やロットの未指定などで在庫転記だけが失敗することがある。このとき完了確認自体は成功するため、エラーに気づかないまま在庫と原価がズレていく。失敗した在庫転記はCOGIで確認できるので、COGIを毎日、または定期的にチェックする運用が必要だ。
完成品の入庫
完成した製品は、MIGO(移動タイプ101)で指図に対して入庫する。作業手順の管理キーで「自動入庫」を設定しておけば、最終工程の作業完了確認と同時に入庫させることもできる。入庫すると製品の在庫が増え、指図には入庫金額(通常は標準原価)が貸方として計上される。
「仕掛り」を持たないSAP ― 投入数量はわかるものの⋯
「仕掛り」は、導入前に顧客と必ず握っておくべきポイントだ。
SAPの製造指図には、現場の言う「仕掛品」を在庫として管理する直接的な機能がない。
SAPで把握できるのは、「指図にいくつ部品を出庫したか(投入数量)」と「いくつ完成品を入庫したか」である。
一方、出庫した部品のうち、実際に組み付けられたのはいくつか、いま工程2と工程3の間に何個の半製品が置かれているか、といった“モノとしての仕掛”は、SAPの在庫には現れない。
SAPでは、出庫した時点で部品は在庫からは消え、指図の原価として金額に姿を変えるからだ。
月末に「仕掛品」の金額は計算できる(後述の仕掛品計算)。だが、それは「指図に集まった原価のうち、まだ製品になっていない部分」という会計上の金額であり、現場の棚にある仕掛品の数量と必ずしも一致しない。
工程ごとの完了確認数量から“どこまで進んだか”は推測できるが、リアルタイムの仕掛在庫管理を求められた場合は、後述のMESとの組み合わせを検討すべきである。
製造指図の決済 ― 原価を締めて指図の一生を終える
仕掛品計算・差異計算・決済(KKAX/KKS2/KO88)
製造指図の一生の最後は、お金の精算である。月末の締め処理では、一般的に次の順で処理を行う。
- 間接費の配賦(必要に応じて):製造間接費を指図に配賦する。
- 仕掛品計算(KKAX:個別/KKAO:一括):まだ入庫が完了していない指図について、借方(出庫・活動)と貸方(入庫)の差額を仕掛品として計算する。
- 差異計算(KKS2:個別/KKS1:一括):入庫済(DLV)または技術的完了(TECO)の指図について、実際原価と標準原価の差を、数量差異・価格差異・資源使用差異などの差異区分に分けて計算する。
- 決済(KO88:個別/CO88:一括):仕掛品はFIの仕掛品勘定へ、差異は価格差異勘定などへ振り替える。
ポイントは、「まだ製造中の指図は仕掛品計算」「終わった指図は差異計算」と、指図ステータスによって月末処理の扱いが変わることだ。ステータスがDLV(入庫済)になった指図は、仕掛品が取り消され、差異として決済される。
技術的完了(TECO)と完了(CLSD)の違い
SAP初心者が混同しやすいのが、TECOとCLSDだ。
- 技術的完了(TECO)
-
「モノとしての製造は終わり」という宣言である。TECOにすると、残っている在庫引当や能力所要量が消え、MRPからもこの指図は見えなくなる。
たとえば、100個作る予定だったが98個で打ち切りになった場合、入庫は98個でDLVにならないため、TECOで「もうこれ以上は作らない」と区切りをつける。
ただし、TECO後も原価の転記(遅れて来た請求や、差異計算・決済)は可能だ。 - 完了(CLSD)
-
「原価も含めてすべて終わり」という最終状態である。決済が終わって残高がゼロになった指図だけがCLSDにでき、以降は一切の転記ができなくなる。CLSDにした指図は、最終的にアーカイブの対象となる。
TECOは「作業終了」、CLSDは「伝票の締め」だ。モノとお金で“終わるタイミング”が違うため、二段階になっている。
SAP製造指図の得意・不得意: ERPとMESの境界線
ERPは会計を中心に設計されている
SAPの製造指図は「原価を正しく集めて締める」ことに優れている。S/4HANAをはじめとする多くのERPは、会計を中心に設計されたシステムだからだ。
反対に、製造現場のリアルタイムな工程把握や仕掛在庫の管理は苦手である。
得意・不得意を整理すると次のようになる。
| 得意なこと | 苦手なこと |
|---|---|
| MRPと連動した製造計画の確定部品の所要と在庫引当、欠品の把握 作業実績からの原価計上 計画原価と実際原価の差異分析 在庫・会計との完全な整合性 | 分単位・秒単位の詳細スケジューリング 工程間の仕掛在庫(モノ)の数量管理 設備からの実績のリアルタイム自動収集 現場の進捗の“いま”の可視化 作業手順書の電子表示、作業者への細かな指示 |
リアルタイム把握は苦手 MES連携という選択肢
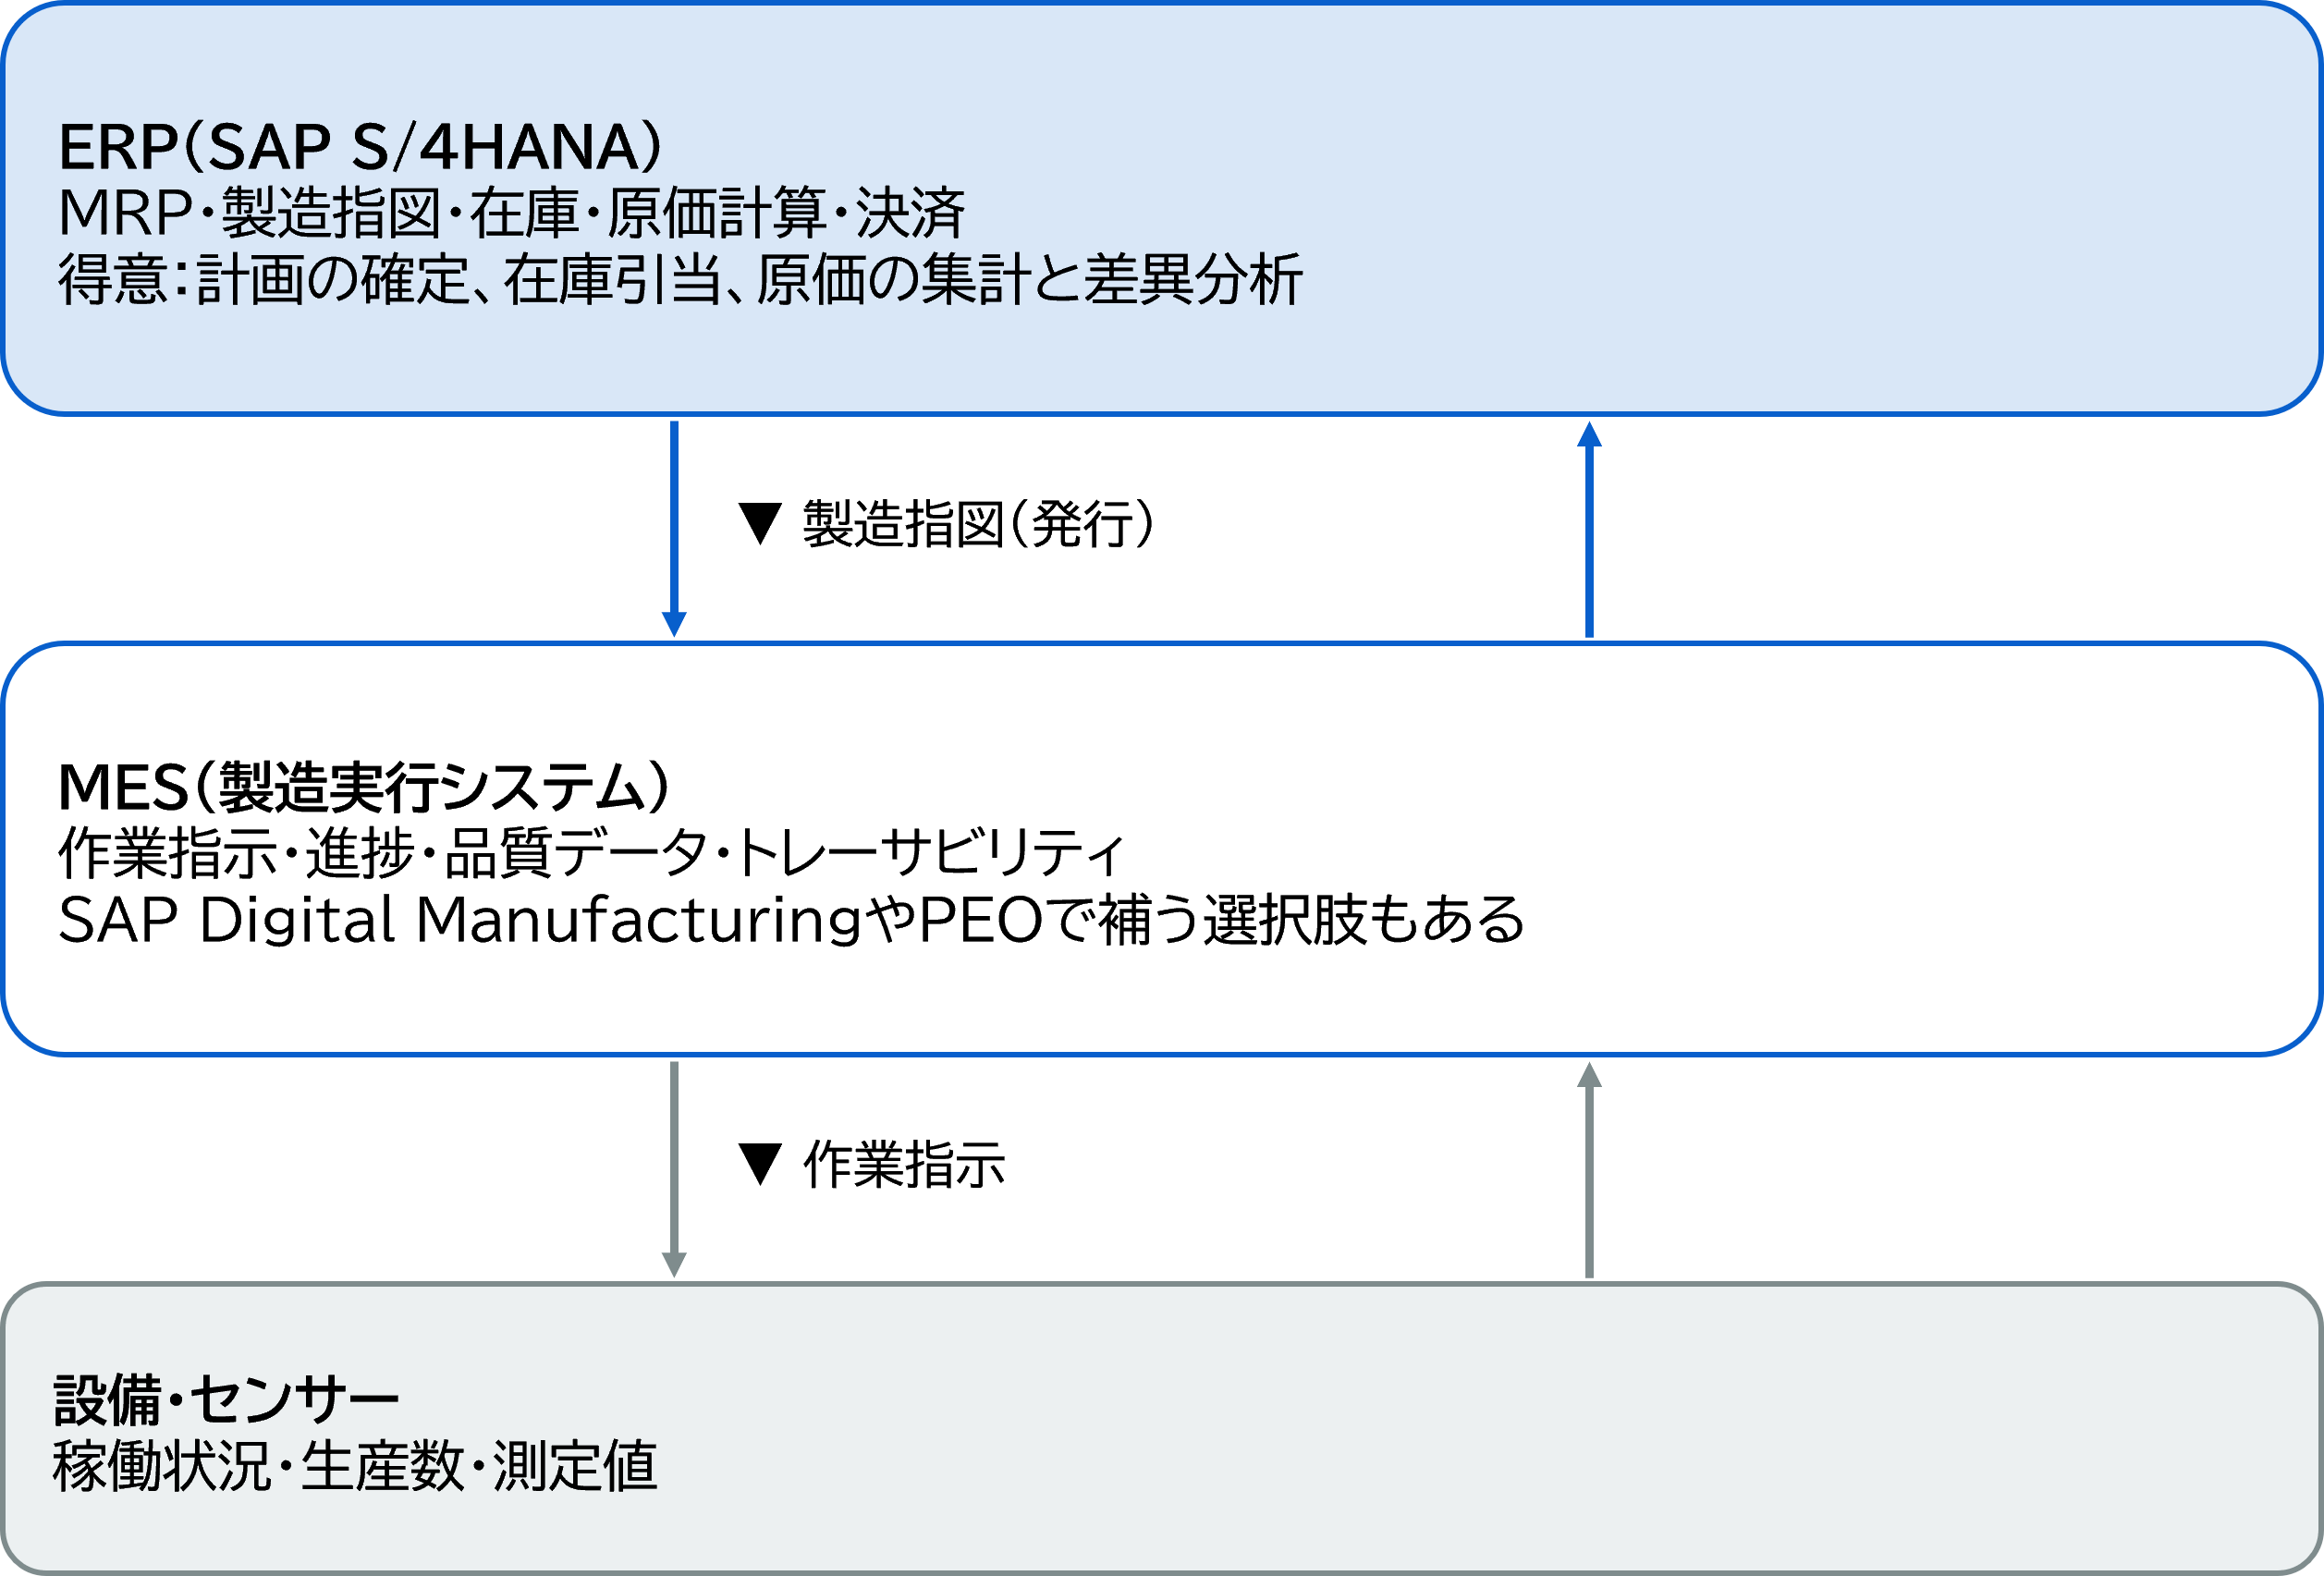
SAPは製造現場の設備と直接つながるシステムではない。SAPの作業完了確認は基本的に人が入力するものなので、入力されるまでSAPは現場の状況を掴めない。そのため、「いま製造ライン3番で何個できているか?」「どの設備が止まっているか?」を、SAP単体でリアルタイムに把握することは基本的にできない。
この領域を担うのがMES(製造実行システム)だ。MESは設備やセンサーとつながり、作業指示、進捗、品質データ、トレーサビリティを細かく管理する。
SAPとMESを組み合わせる場合は、「SAPが製造指図を発行してMESに渡し、MESが実績を集計してSAPに完了確認として返す」という役割分担が基本形になる。
SAP自身もSAP Digital Manufacturingのような製造実行ソリューションを提供しているし、PPの拡張機能であるPEO(Production Engineering and Operations)で現場寄りの機能を補う選択肢もある。
要件定義でのポイント
顧客がSAPの製造指図にMES的な役割を期待したまま要件定義を進めることだけは避けたい。
ERPとMESの境界線を、顧客と早期に共有しておけば、「どこまでをSAPの製造指図で管理し、どこからを現場の仕組みに任せるか」が先に決まり、PP周りの要件定義をスムーズに進めることができる。
具体的には、以下の3点を要件定義の早い段階で確認しておくとよい。
- 作業完了確認(作業実績の記録)を、誰がどの単位(指図または工程)でいつ入力するのか
- 仕掛品の数量や製造現場の「今」の状態を管理する必要があるのか
- 設備からの実績(実績データ)を自動で取り込みたいか
この答えによって、S/4HANA単体で運用するのか、MESやPEOと組み合わせるかの方向性がほぼ決まる。
製造指図の一括処理機能(COHV / COOIS)
一括発行・一括印刷・一括在庫確認・一括TECO
工場では1日に数十〜数百の製造指図が動くため、1件ずつの操作では追いつかない。
そこで活躍するのが、以下の製造指図の一括処理機能だ。
| T-CODE | 機能 | 使いどころ |
|---|---|---|
| COHV | 製造指図の一括処理 | 計画手配変換・発行・印刷・在庫確認・TECO・完了・削除フラグなどを一画面で |
| CO41 | 計画手配の一括変換 | MRP後の指図化 |
| CO05N | 一括発行 | 着工判断した指図をまとめて発行 |
| CO04N | 一括印刷 | 指図書・ピッキングリストの出力 |
| COMAC | 一括利用可能在庫確認 | 朝イチの欠品チェック |
| CO24 | 欠品情報システム | 欠品部品の一覧と手配 |
| COOIS | 製造指図情報システム | 指図・工程・構成品・ステータスの一覧照会 |
| KKAO / KKS1 / CO88 | 一括仕掛品計算 / 一括差異計算 / 一括決済 | 月次締め |
中でもCOHVは「製造指図の万能ナイフ」と言える。対象の指図を絞り込んで一括で発行・印刷・在庫確認・TECOなどを実行でき、選択条件をバリアント保存すれば「毎朝の発行」「月末のTECO」をジョブで自動化することもできる。
COOISは照会専用、COHVは一括変更用と覚えておくとよい。COOISのレイアウトとバリアントを作り込めば、「製造指図のこういう一覧が欲しい」という要望の多くはアドオンなしで実現できる。
PPコンサルなら、この二つは使い込んで理解を深めておきたい。
SAP製造指図関連のT-CODE・Fioriアプリ一覧
本記事で登場したT-CODEと、対応するFioriアプリを下表にまとめておく。
同じ目的のものは同じ行に並べている。特に「Manage Production Orders」は、指図の一覧・ステータス・欠品・遅延を一画面で見渡せるので、製造監督者のダッシュボードとして使い勝手がよい。
| フェーズ | 目的・機能 | T-CODE | Fioriアプリ(App ID) |
|---|---|---|---|
| マスタ | 品目 / BOM / 作業区 / 作業手順 / 製造バージョン | MM01 / CS01 / CR01 / CA01 / C223 | - |
| 計画 | MRP実行 / 在庫所要量一覧 | MD01N / MD04 | - |
| 登録 | 計画手配の変換(個別 / 一括) | CO40 / CO41 | - |
| 登録 | 製造指図の手動登録(品目あり / 品目なし) | CO01 / CO07 | - |
| 登録 | 製造指図の変更 / 照会 | CO02 / CO03 | - |
| 照会・発行 | 製造指図の一覧照会・状況把握(欠品・遅延など) | COOIS | Manage Production Orders(F2336) |
| 発行 | 工程単位の進捗把握・発行 | - | Manage Production Operations(F2335) |
| 確認 | 欠品・構成品の不足の確認 | CO24 / COMAC | Manage Material Coverage(F0251) |
| 確認 | 能力負荷一覧 / 能力平準化 | CM01 / CM21 | - |
| 発行 | 一括発行 / 一括印刷 | CO05N / CO04N | - |
| 実績 | 作業完了確認(工程単位) | CO11N | Confirm Production Operation(F3069) |
| 実績 | 作業完了確認(指図単位) | CO15 | - |
| 実績 | 完了確認の取消 / 照会 | CO13 / CO14 | - |
| 実績 | 構成品・完成品の入出庫 / 在庫転記エラーの後処理 | MIGO / COGI | - |
| 一括処理 | 製造指図の一括処理 | COHV | - |
| 決済 | 仕掛品計算(個別 / 一括) | KKAX / KKAO | - |
| 決済 | 差異計算(個別 / 一括) | KKS2 / KKS1 | - |
| 決済 | 決済(個別 / 一括) | KO88 / CO88 | - |
「-」の行も、多くはSAP GUI for HTMLベースのアプリとしてFioriランチパッドから起動でき、その場合のApp IDはT-CODEと同じだ。
利用できるアプリや名称はリリースやエディションによって異なるため、導入時には SAP Fiori Apps Library で確認してほしい。
なお、Fioriラウンチパッドのアドレスバーから、T-CODE指定でアプリを直接起動できるブラウザ拡張機能を以下の記事で紹介している。SAP GUI のコマンドフィールドからT-CODEを指定して起動するという、あの起動の速さをFioriラウンチパッド上で再現したい方にはおすすめのツールだ。
まとめ:SAP製造指図はライフサイクルと得意・不得意を理解しておく
SAPの製造指図は、登録(CRTD)で生まれ、在庫確認と能力確認を経て発行(REL)され、作業完了確認(CNF)と入庫(DLV)で実績を積み、技術的完了(TECO)を経て、決済後に完了(CLSD)となる。指図ステータスは、この一生のどこにいるかを示す“現在地”だ。
また、製造指図は「製造の指示書」であると同時に「原価の器」でもある。この二面性があるため、製造指図の設計や検証は、PPコンサルとCOコンサルの共同作業で対応することが多い。
一方、S/4HANAの製造指図は会計を中心としたERPの仕組みであり、現場のリアルタイムな進捗や仕掛在庫の管理は得意ではない。その得意・不得意の境界線を導入初期に顧客と共有できれば、要件定義は上手くいきやすい。
これらを理解したうえで、まずはテスト環境で指図を一件、登録から決済まで実施してみることだ。
コメント